 零部件加工案例
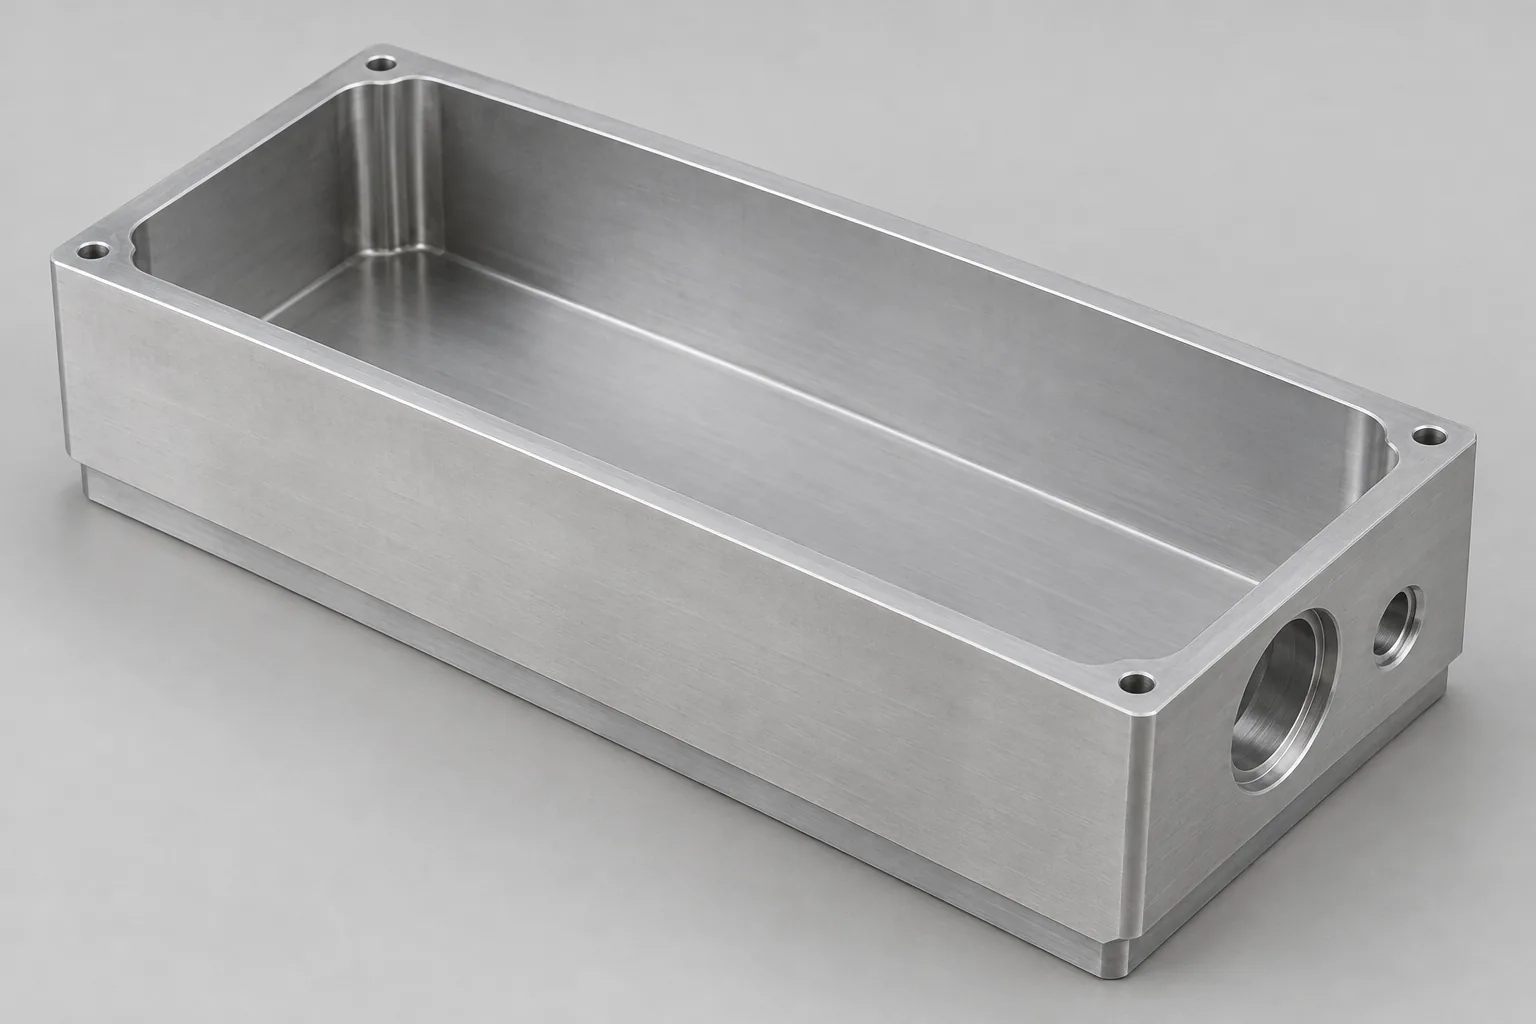
医疗影像设备6061铝合金探测器壳体CNC铣削:薄壁深腔变形与基准稳定控制
薄壁深腔探测器壳体宜先管理材料去除后的应力释放,并建立后续装夹共用的基准,再精加工腔体和功能面。否则,壁面回弹或换装定位偏移可能破坏安装关系。应结合松夹前后轮廓变化与孔系相对位置判断调整方向。这里提供6061铝合金CNC铣削的工程策划,不代表已有项目达标。
从零部件加工案例,到工艺与材料动态、制造知识和设计优化,为产品开发、工程验证与量产准备提供参考。
 工艺与材料知识
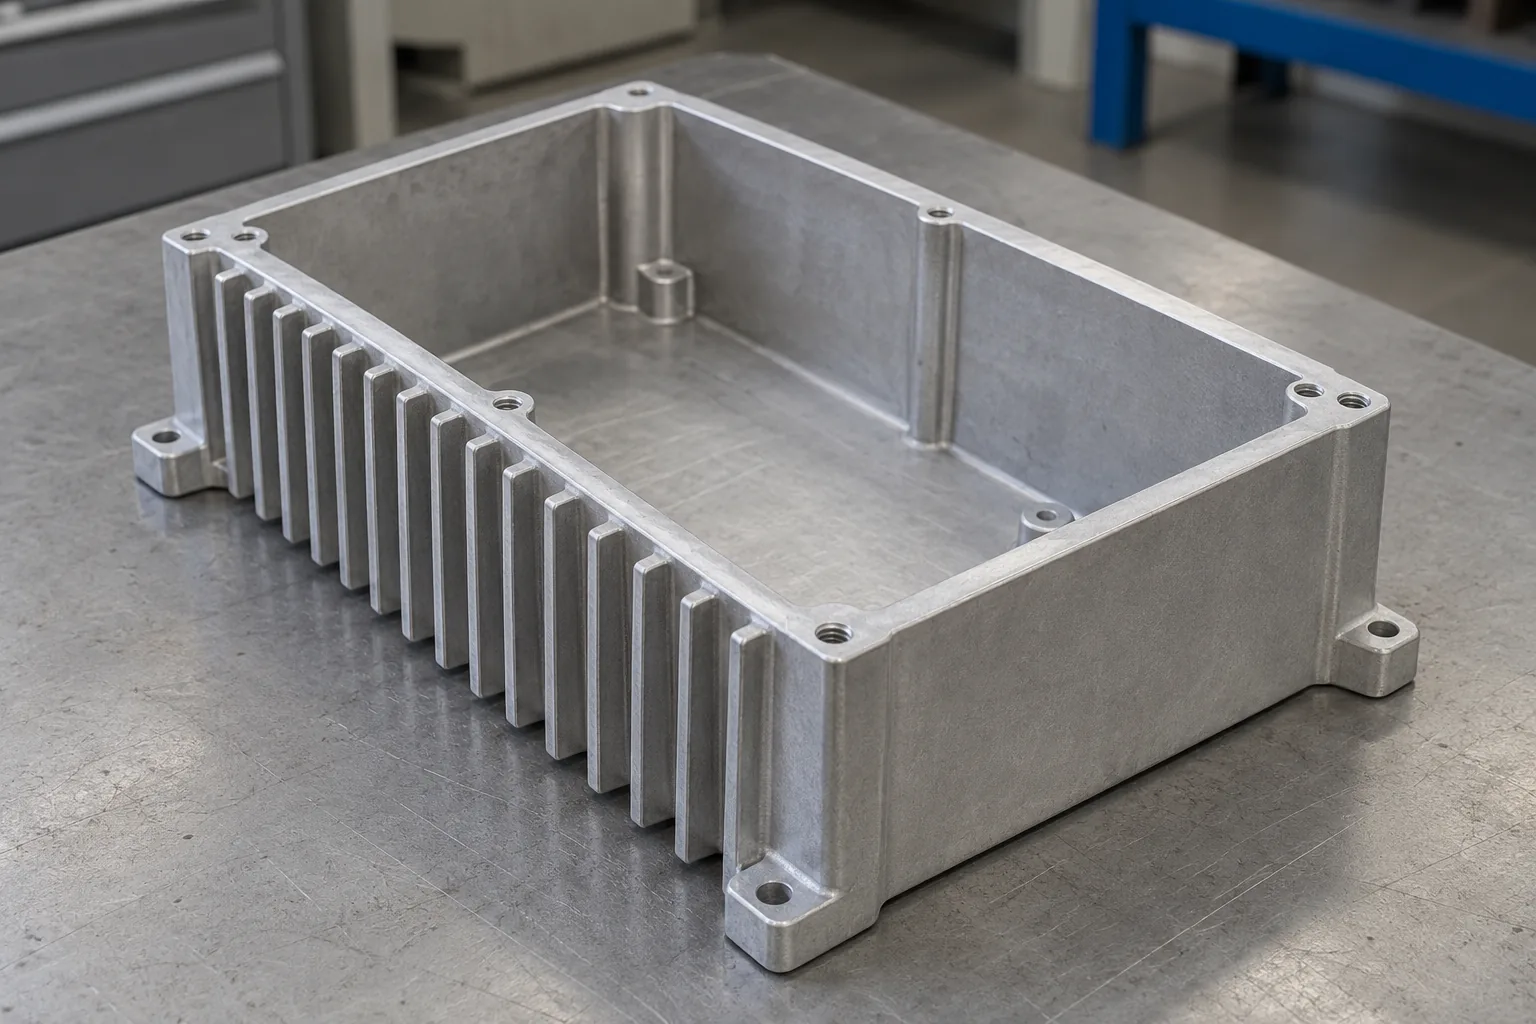
需求持续、版本稳定,且关键面能可靠加工时,可评估压铸后精加工。结构仍在调整,或孔隙与外观风险缺乏验证时,宜先保留整块CNC。前者用接近成品的毛坯减少切削,后者更便于随图纸改动。先按相同装配、密封和表面要求试制,再比较含模具、检验与返工的交付成本。转换没有通用数量门槛,具体报价和质量能力仍需项目证据。
关注制造实践与技术变化,找到值得进一步了解的主题。
暂无已发布文章。
零部件加工案例薄壁深腔探测器壳体宜先管理材料去除后的应力释放,并建立后续装夹共用的基准,再精加工腔体和功能面。否则,壁面回弹或换装定位偏移可能破坏安装关系。应结合松夹前后轮廓变化与孔系相对位置判断调整方向。这里提供6061铝合金CNC铣削的工程策划,不代表已有项目达标。
 零部件加工案例
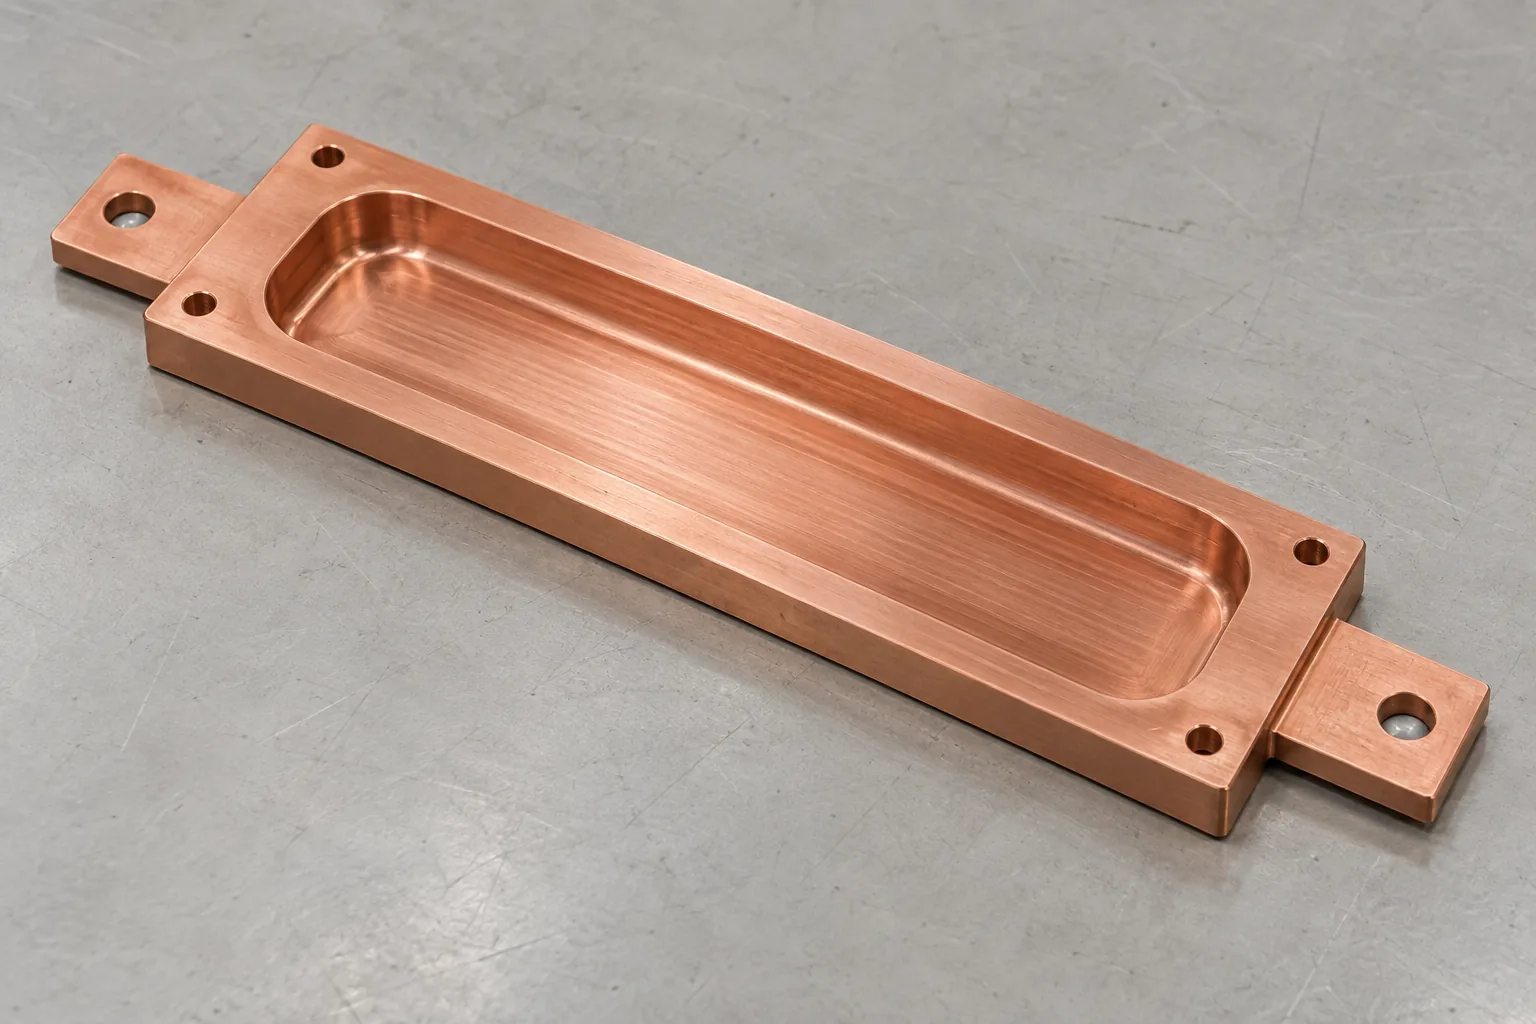
T2紫铜液冷汇流排CNC铣削需同时照顾水道边缘和薄区支撑。刀具退出时的材料拖拽可能留下毛刺,夹紧时被压平的薄区也可能在松夹后回弹。策划时应先确定密封接触范围与支撑位置,再安排粗精加工和定向去毛刺,并对照夹紧、松夹后的表面状态。当前仅明确行业、部件、材料和工艺方向,密封、电气与冷却表现仍需按真实图纸验证。
 零部件加工案例
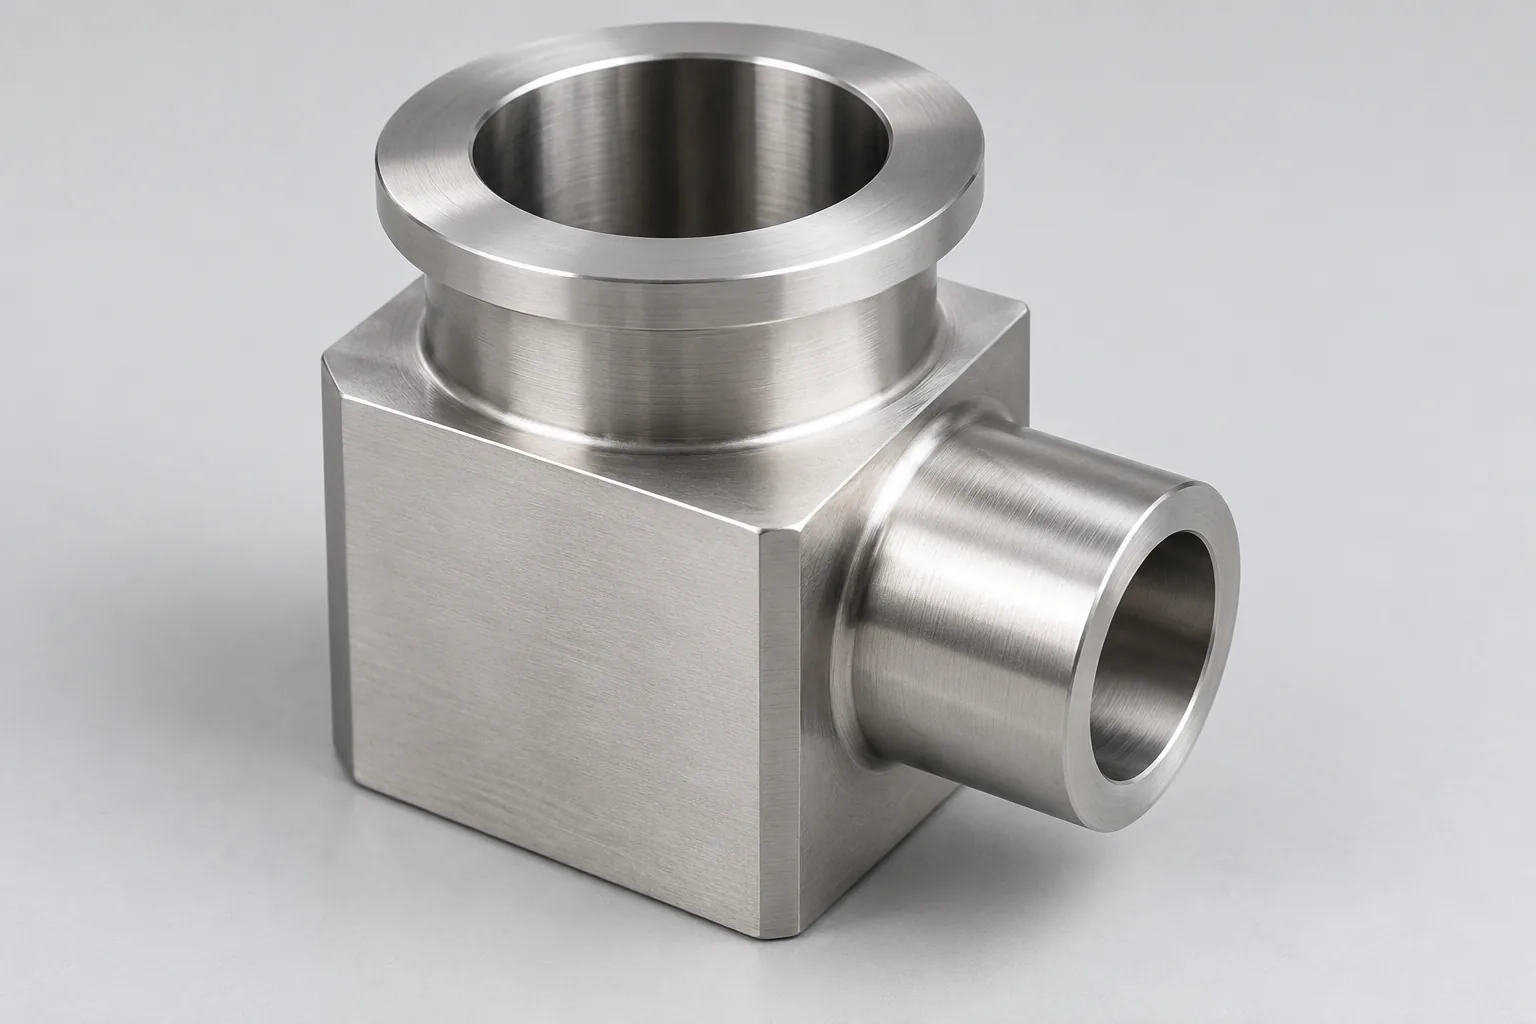
定位参照应从密封配合出发,把密封面、阀杆导向与流道的相对位置联系起来。相关特征偏离设计要求时,可能出现关闭接触不均或阀杆运动受阻,具体表现取决于密封结构与装配配合。共同参照可靠且工具可达时,车铣复合可减少换装。需要转换定位时,应复核特征间的关系。深处孔缘无法处理时,应调整工序或与设计方讨论通道方案。位置、毛刺处理及表面保护各需检查,真空性能仍需客户规定的独立
 零部件加工案例
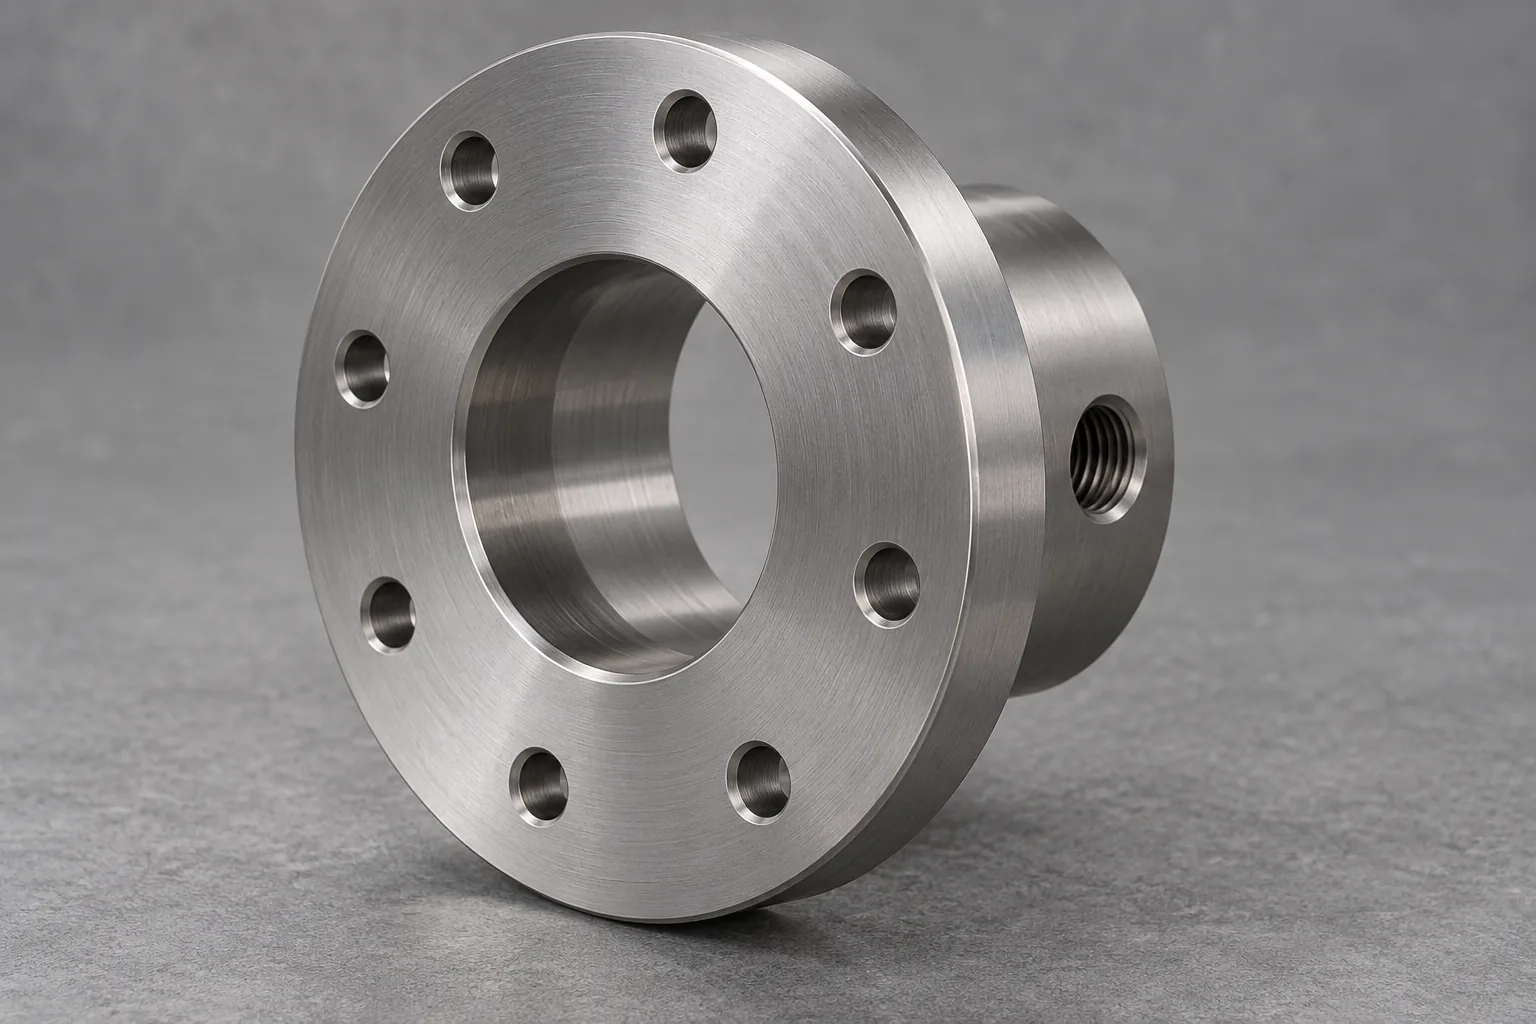
关节法兰的孔系控制,先要把定位中心孔、轴承配合区和安装端面放进同一功能基准体系。多面接口确需换向时,五轴加工可减少部分重复装夹,但仍要验证换向后的位置关系。17-4PH的材料状态会影响切削与精加工安排。按图纸建立测量基准,再检查孔轴线、端面和安装孔的关联;当前仅确认内容策划边界,尚无具体公差或检测结果。
 工艺与材料资讯动态
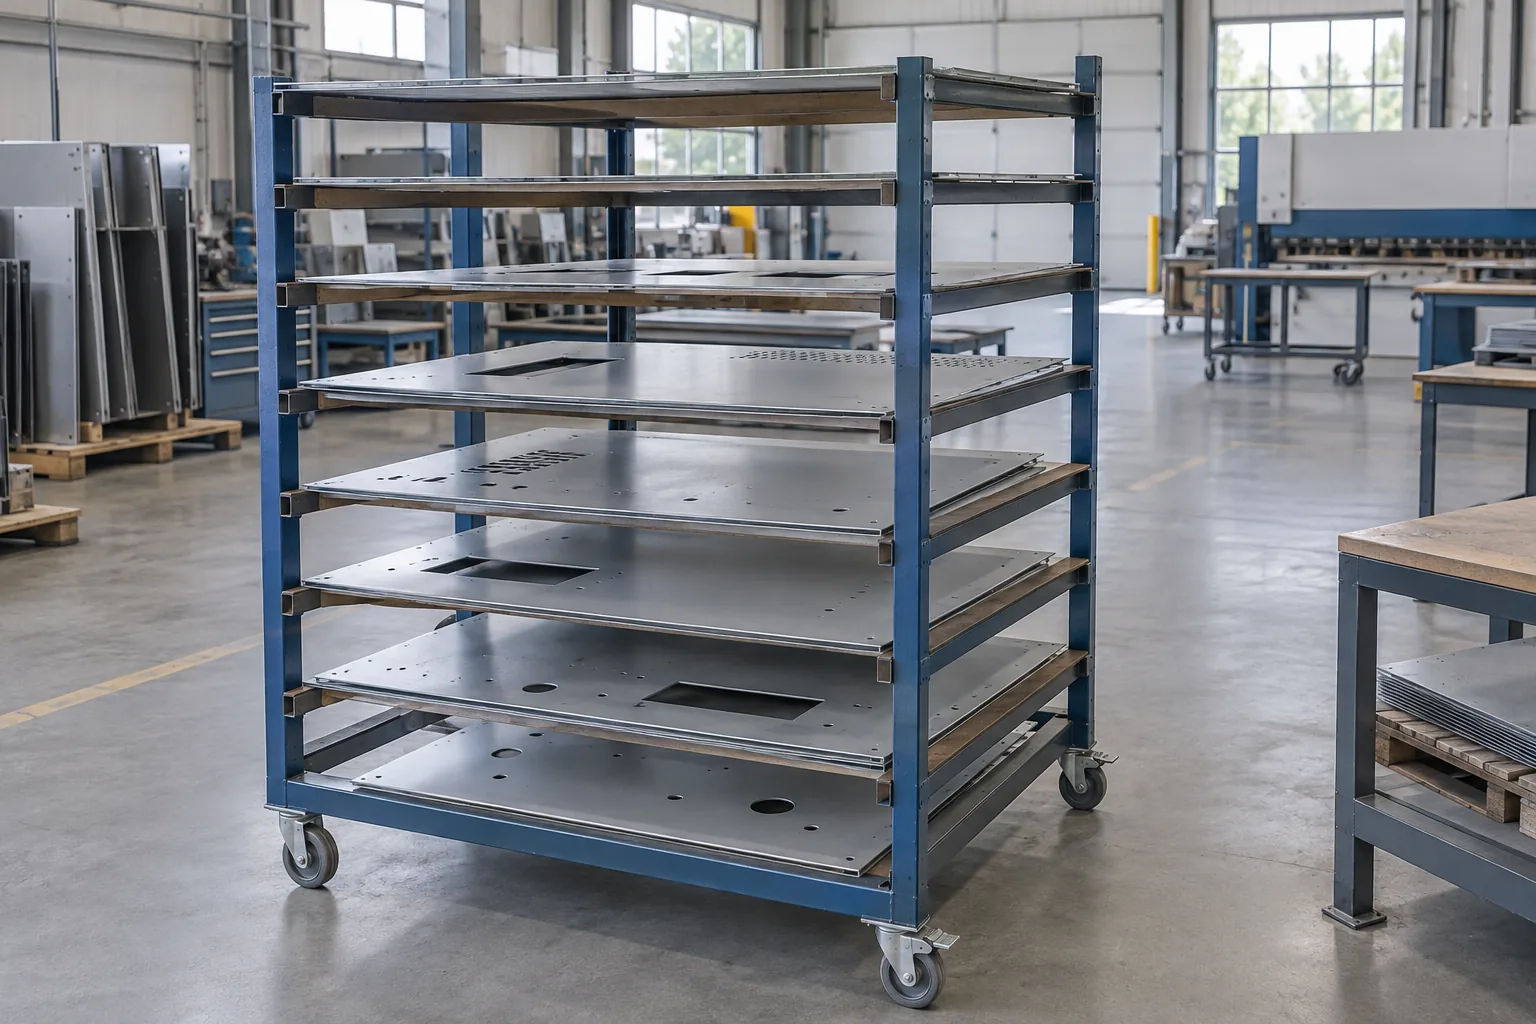
控制柜零件若主要卡在冲孔后的转运等待,且能稳定自动搬运,值得评估柔性联机;若折弯持续处理不过来,应先改善折弯能力或投料安排。新一代TruPunch 5000公布的缓冲与分流可协调短时节拍差,却不能消除持续过载。用真实订单组合观察合格产出、等待和积压,再判断投入价值;整线利用率、异常恢复、表面质量及订单交期仍需项目验证。
 工艺与材料资讯动态
欧盟2026两用物项清单更新,使相关先进制造项目更需要在报价和交期承诺前完成分类。应从实际配置、材料组成和交易路径判断是否涉及新增条目,再核对许可要求;类别名称相同不代表禁运。对欧盟关联的高温复合材料装备采购,先补齐技术与用途资料,可尽早识别交付风险。发布说明时更新仍待审查及官方公报发布,项目判断须依据最终文本。
 工艺与材料资讯动态
ISO 9001:2026发布后,制造企业应先对照正式文本找出质量体系差距,再调整供应商审核。依赖外协加工或多级供货的企业,优先追查采购要求、工序变更和检验记录能否衔接;发现影响交付的缺口,就安排针对性核查。过渡安排待确认,不能把新版发布理解为立即换证或全面重审供应商。
 工艺与材料资讯动态
Meet at the Machine把部分CNC生产准备移到机床交付之前。对于配置明确、已有零件族可复用的扩产项目,可先开展编程、仿真和资源准备,减少到机后等待资料与程序的衔接时间。选用这条路径,要先核对模型、控制器及工装是否对应实机;现场试切、首件与能力验证仍需保留,实际交期改善取决于这些条件能否落实。
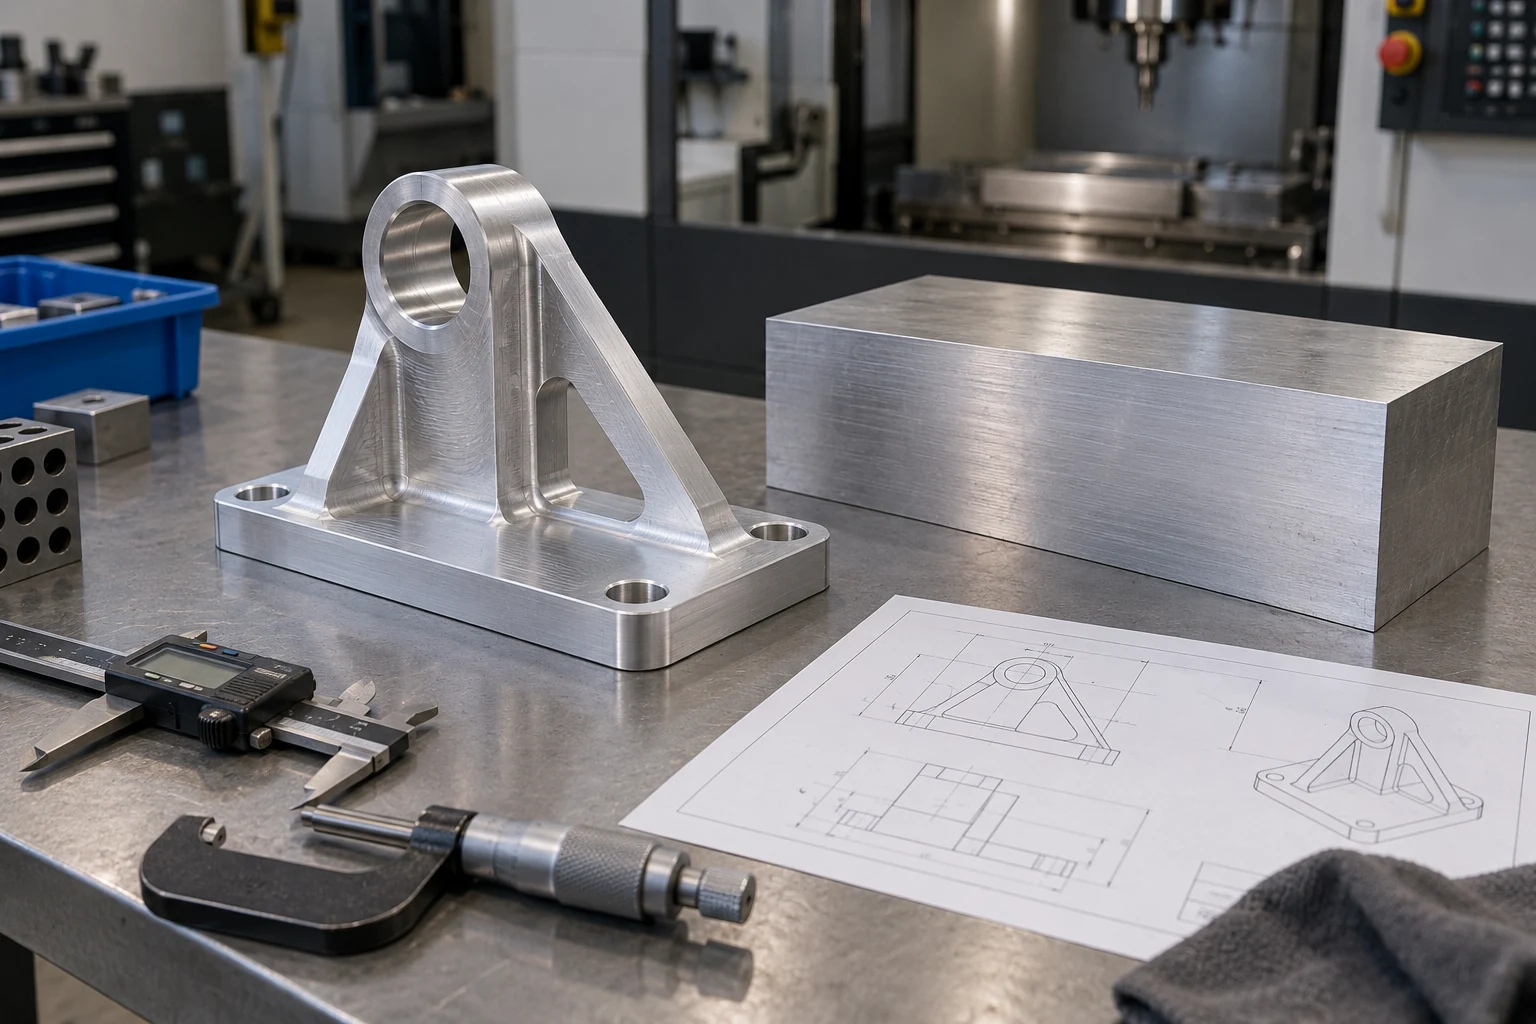
工艺与材料知识需求持续、版本稳定,且关键面能可靠加工时,可评估压铸后精加工。结构仍在调整,或孔隙与外观风险缺乏验证时,宜先保留整块CNC。前者用接近成品的毛坯减少切削,后者更便于随图纸改动。先按相同装配、密封和表面要求试制,再比较含模具、检验与返工的交付成本。转换没有通用数量门槛,具体报价和质量能力仍需项目证据。
 工艺与材料知识
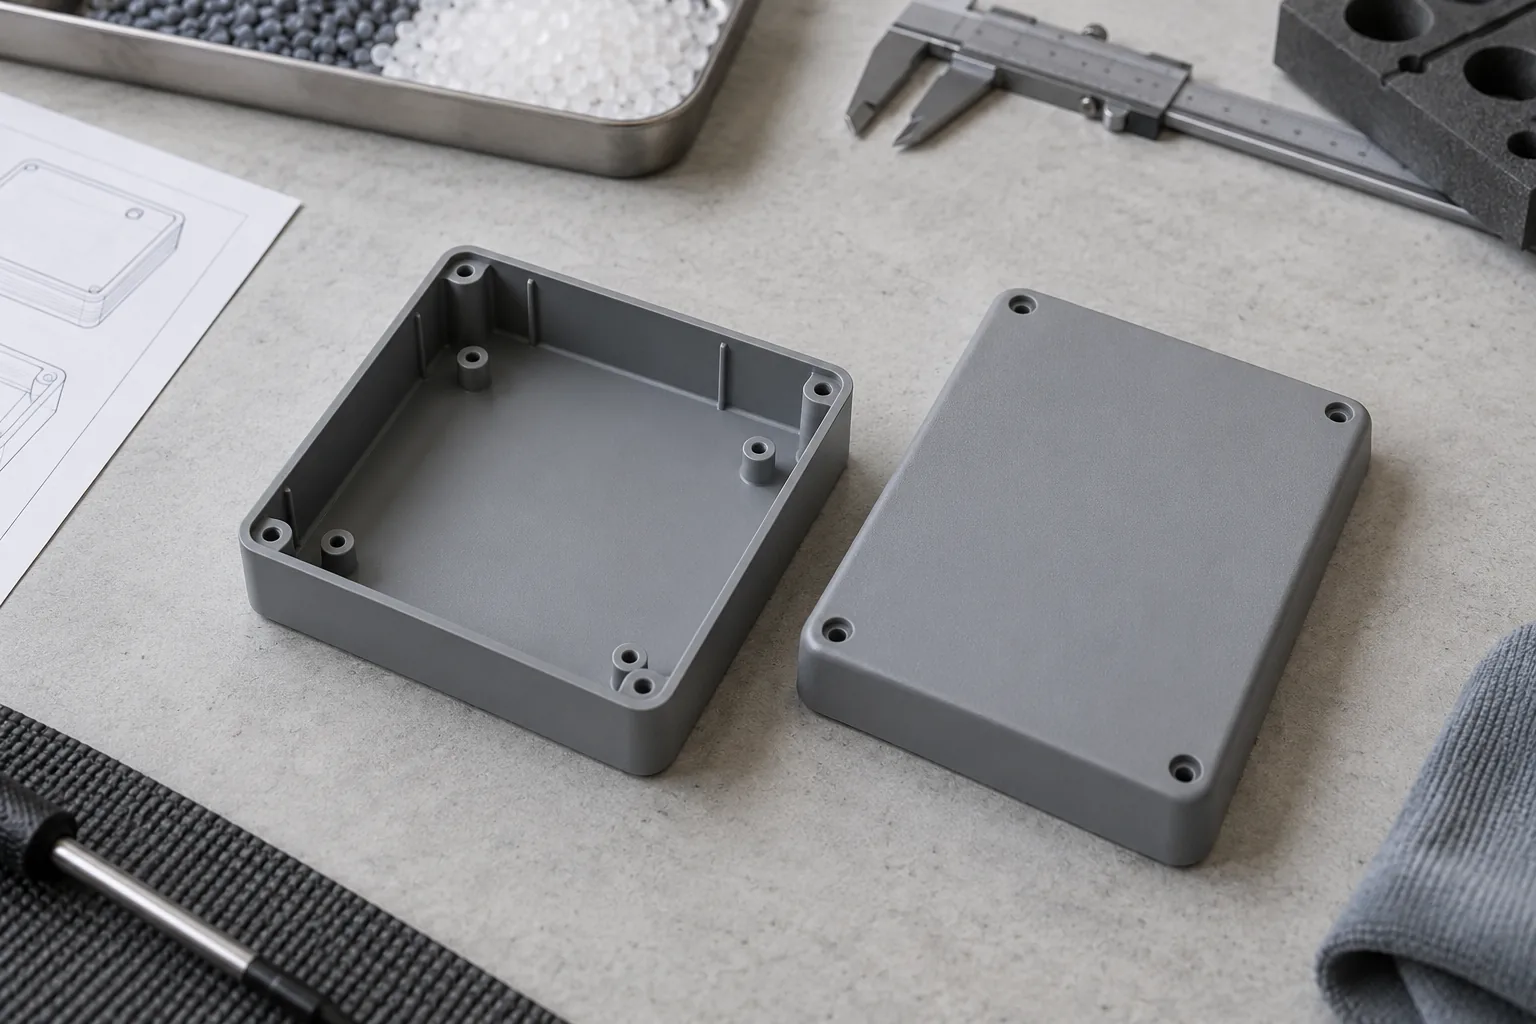
6061与7075铝合金的取舍,先看问题是强度不足、使用中变形超限,还是环境风险。现有截面强度裕量充足时,可先验证6061;截面或质量受限且强度不足时,重点比较标准强度通常更高的7075。较高强度不等于更小变形,变形超限要先复核结构与连接;潮湿或异种材料接触则要比较材料和防护组合。标准性能用于筛选,具体零件仍需按载荷、状态和图纸计算并验证;实际批次强度、成本
 工艺与材料知识
外壳还要改、需求尚在试探,且验证重点是外观和装配时,倾向先用真空复模;设计稳定、需用目标树脂验证或持续供货时,倾向评估注塑开模。差别在于修改代价、材料代表性和重复成型条件。先核对用途、后续批次与验收目标,再比较完整交付成本。数十至数百件并非通用开模界线,复模材料也不能直接代表量产树脂性能。
 工艺与材料知识
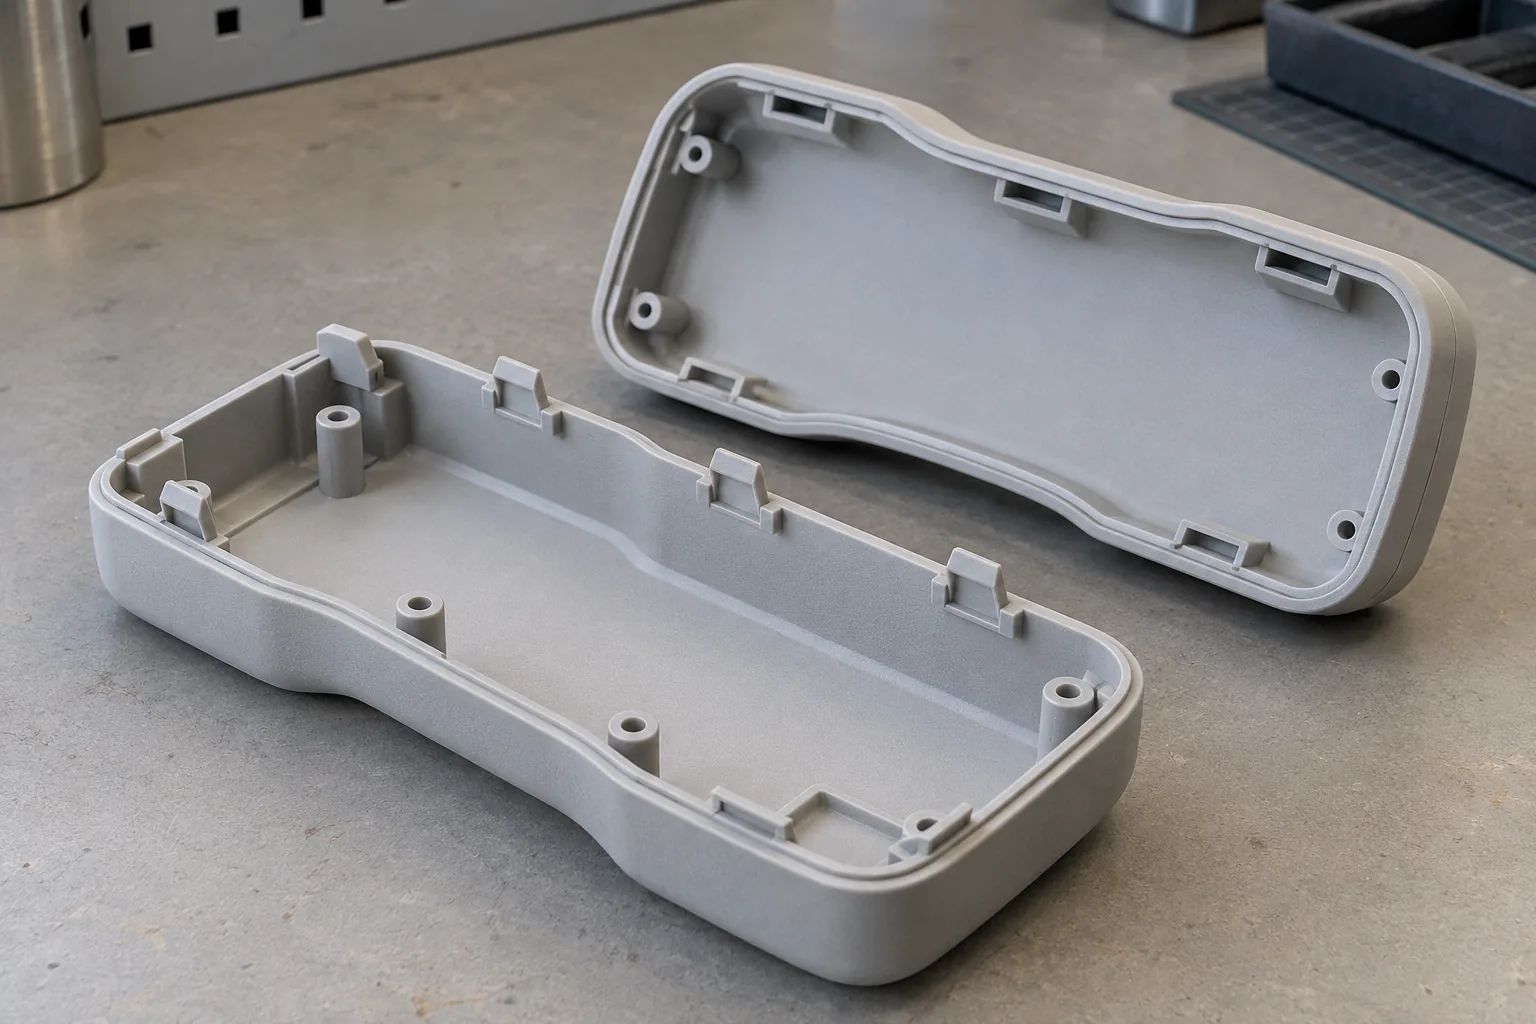
复杂卡扣的整体装配、支撑难以清理的细节,倾向先评估SLS PA12;结构便于摆放、需要就地反复改样时,可优先试FDM尼龙。SLS PA12与FDM尼龙的选择还要看受力方向、间隙和材料含水状态。用相同配合件及使用条件观察插入、回弹、保持和失效,再决定调整结构还是更换路线;打印结果不能直接证明注塑卡扣寿命。
 设计与工程优化
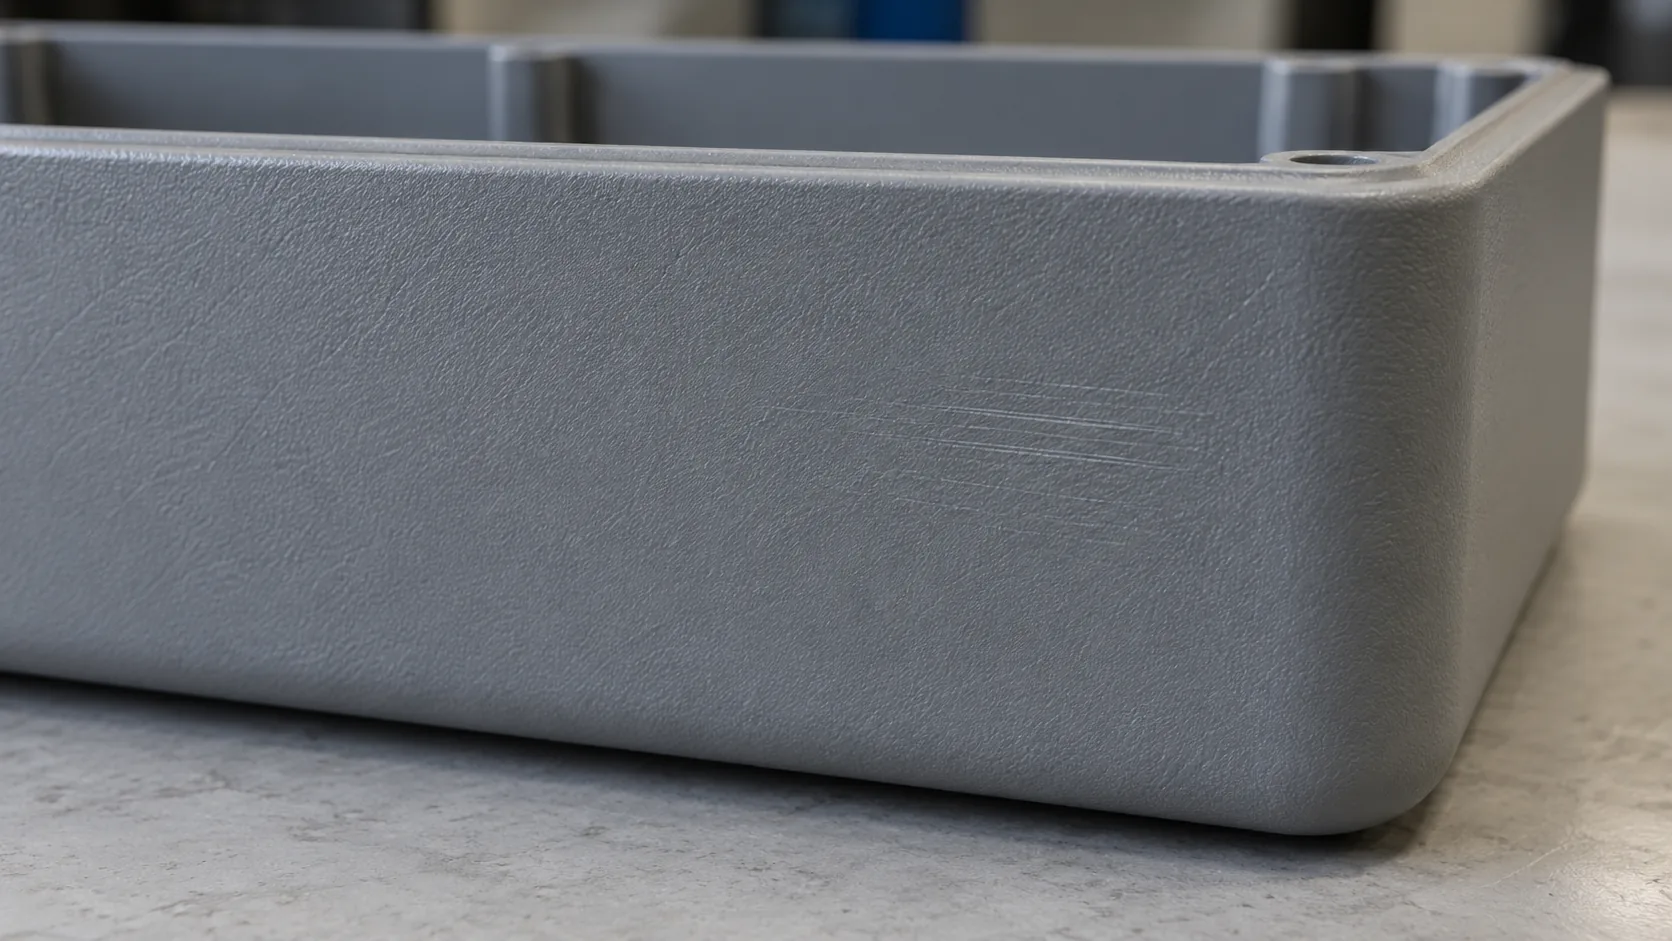
外壳轮廓允许变化时,可优先评估增加拔模,为纹理侧壁脱离模具留出空间;接口或外观锥度受限时,更适合先调整纹理范围或局部轮廓。纹理可能增加脱模阻力,拔模又会改变不同高度的截面尺寸。先锁定功能接口的控制位置,再核对拉痕、空间与配合;具体角度及纹理可行性仍需结合材料、模具评审和试模确定。
 设计与工程优化
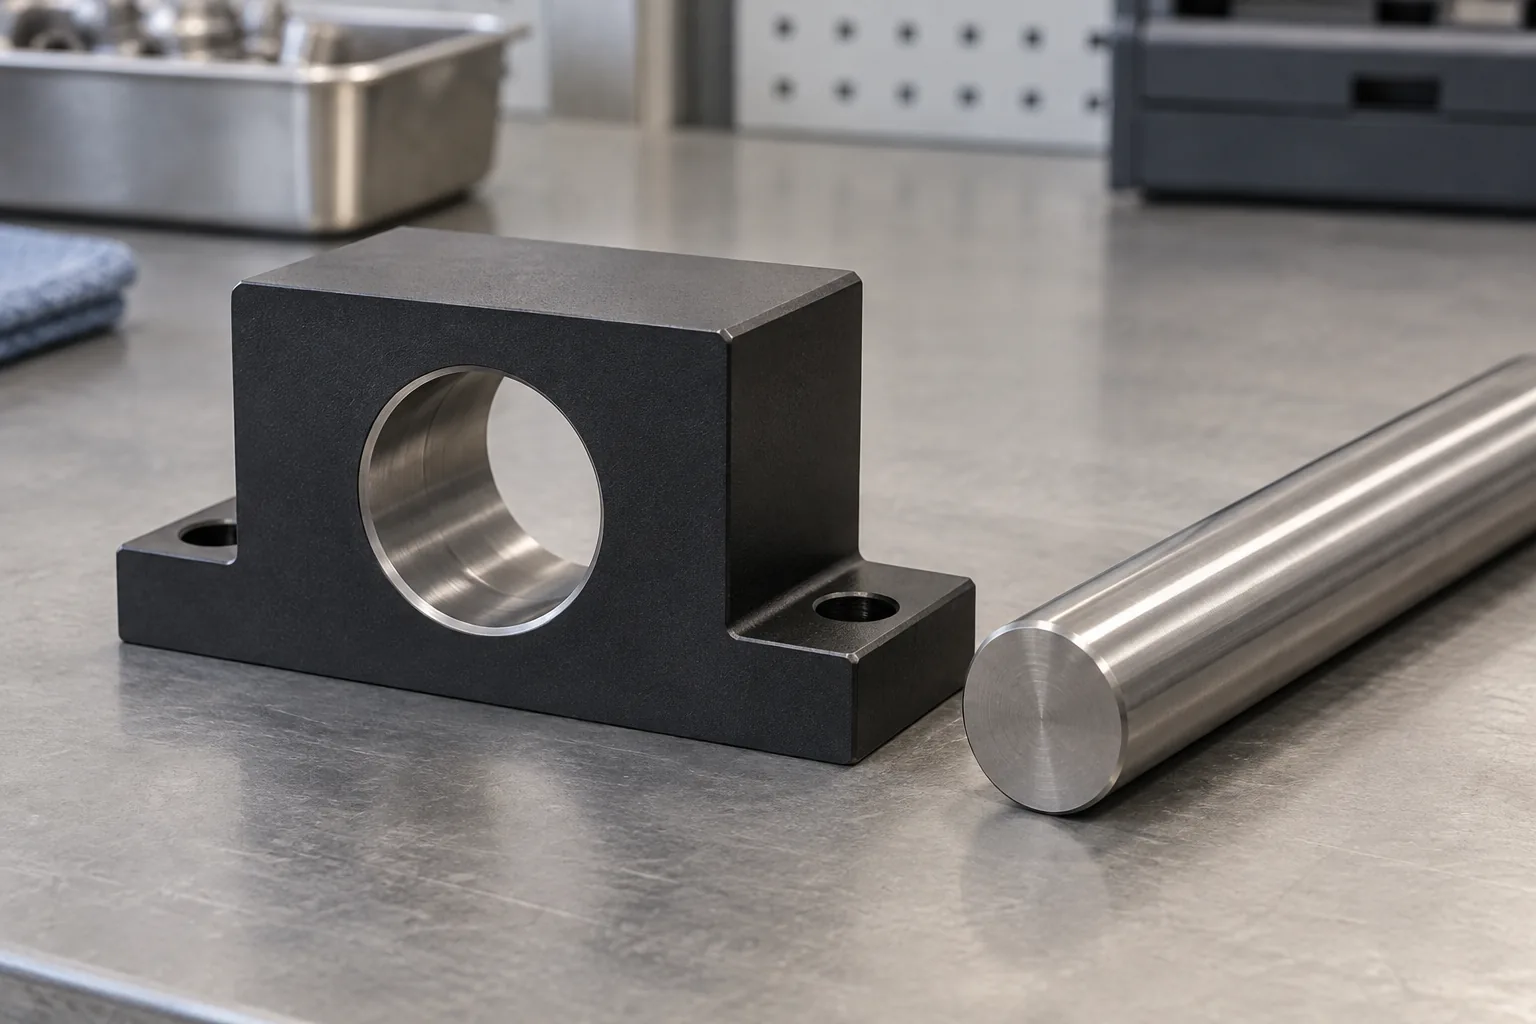
配合面需要保留膜层、且处理后的尺寸变化可控时,优先考虑设计补偿;允许局部裸露时可评估遮蔽;最终精度难由处理过程保证时,再评估后加工及其保护措施。孔壁与轴面生长会改变间隙,前处理也会改变尺寸。装配过紧或松动时,应对照同一特征的处理前后记录与配合件状态,结合膜层规范和供应商能力定方案,不能套用固定补偿值。
 设计与工程优化
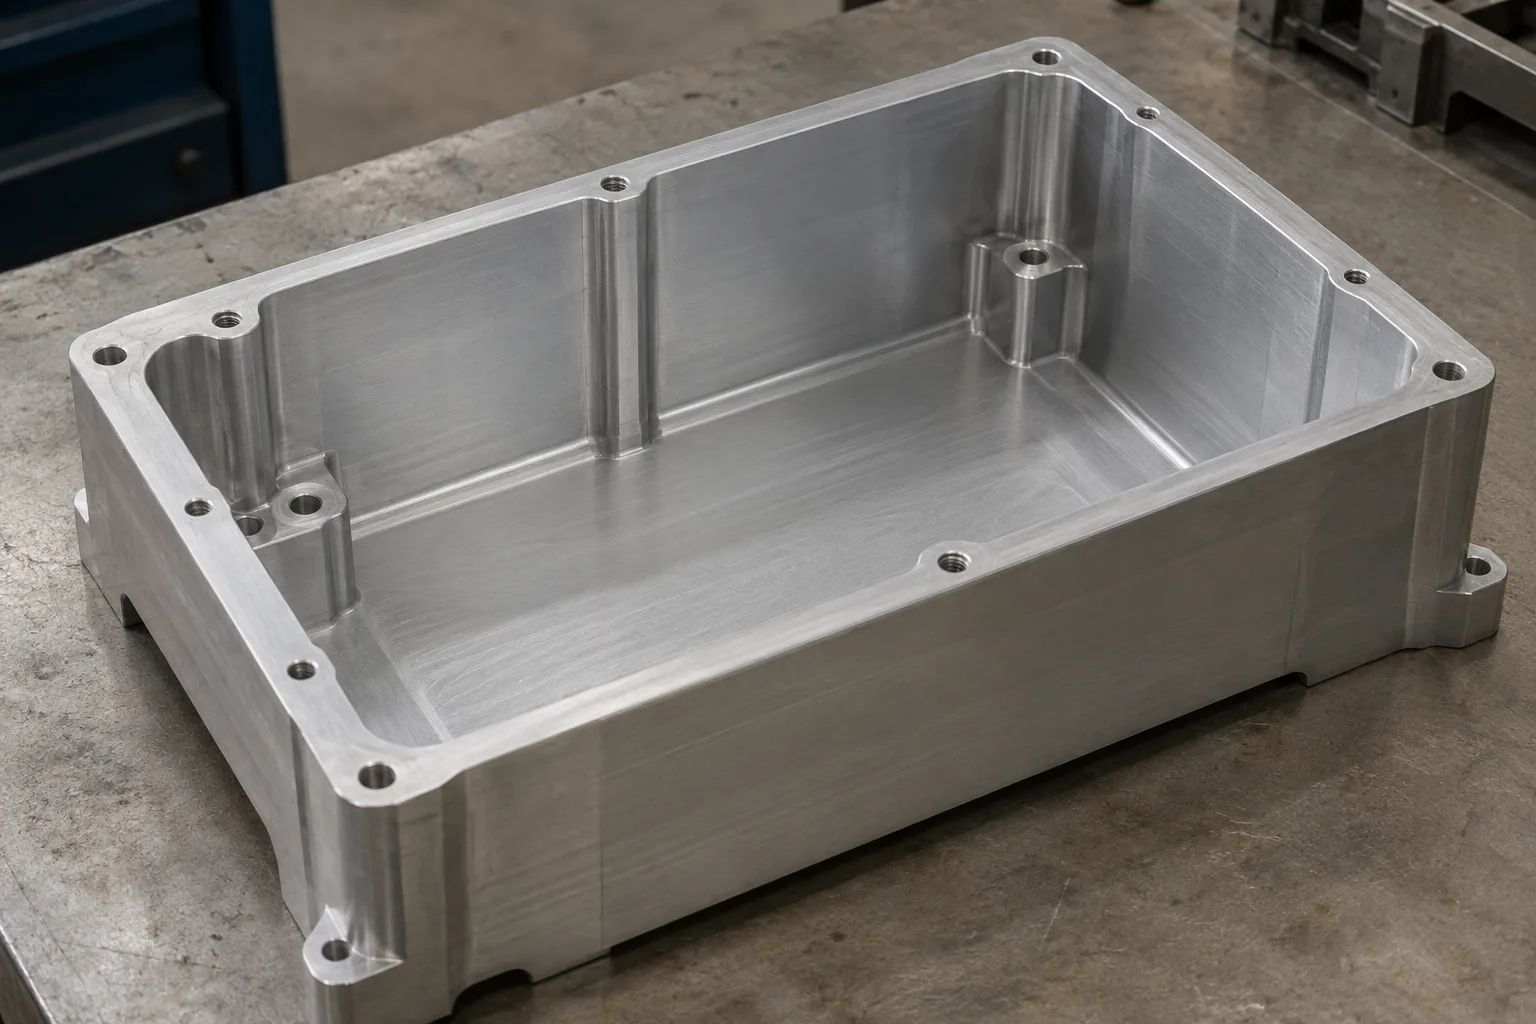
CNC深腔设计应先让刀具稳定到达加工面,再保留所需内部空间。开口受限、内角过小会迫使刀具变细或伸长,更易出现振纹、偏刀和排屑困难。空间有余量时优先减浅或扩大开口;内角可调整时评估圆角;整体加工受限且连接功能可验证时再考虑拆分。结合实际材料、装夹与验收要求核对刀具路径,才能判断方案是否可行,不能套用通用极限深度。
 设计与工程优化
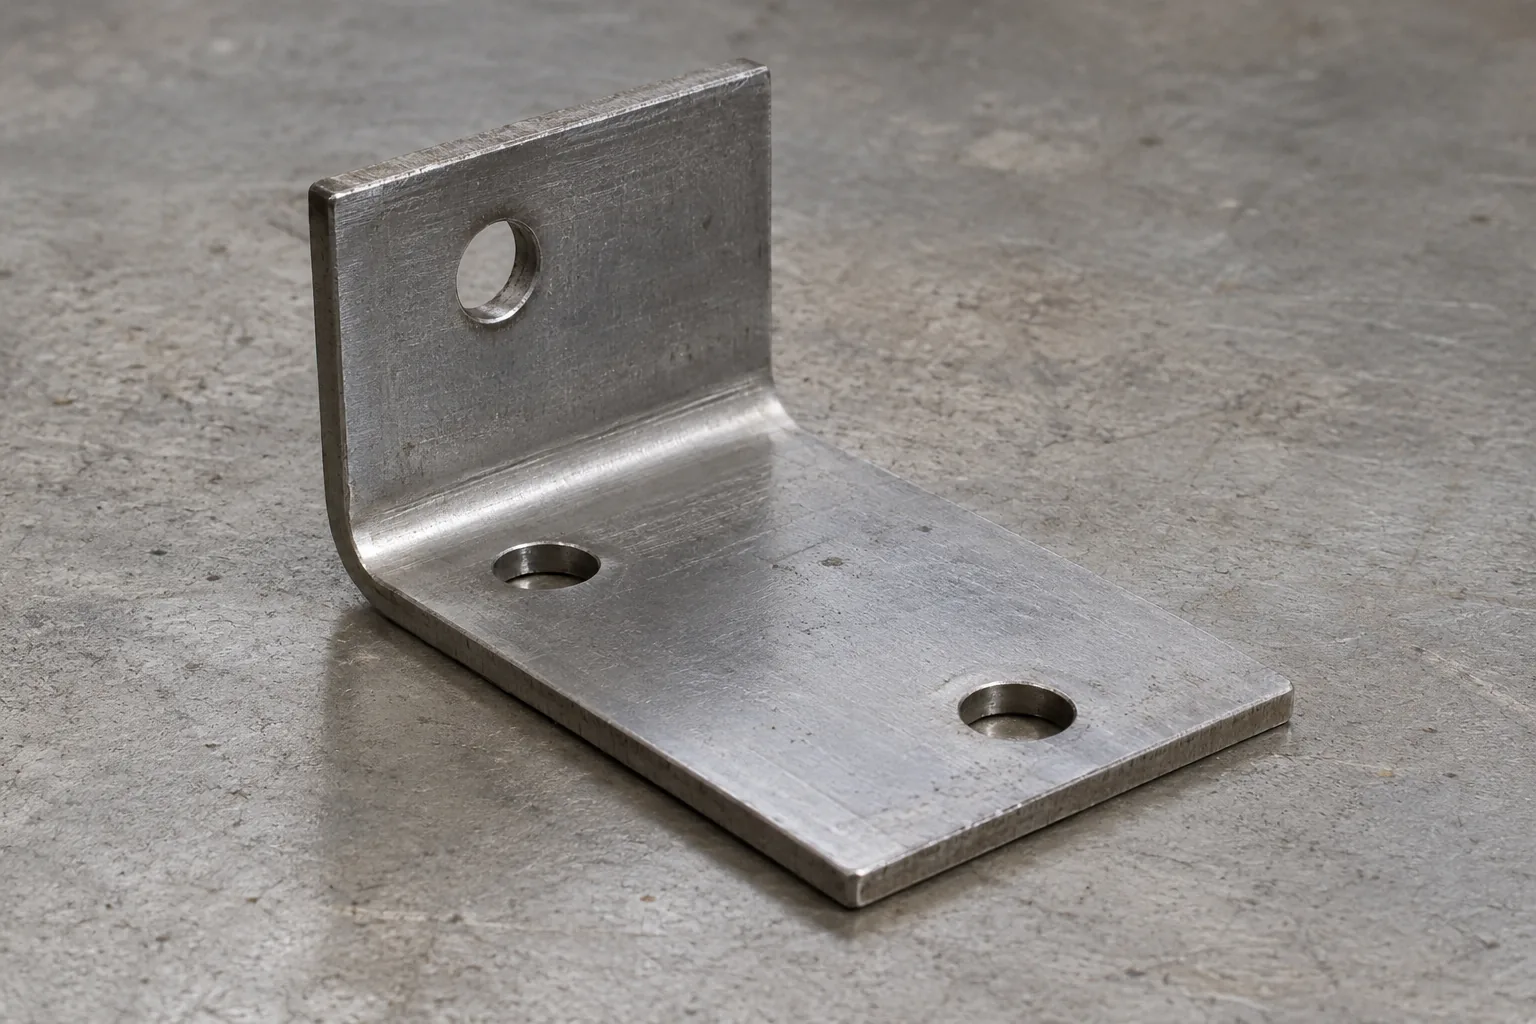
安装位置允许调整时,优先把孔移出折弯影响区;孔位固定且定位要求高时,再比较结构调整与先折后加工。孔槽靠近折弯处,局部拉伸可能改变孔形,回弹还可能改变装配位置。先对照成形前后孔形、角度和装配基准,区分问题再选方案。安全距离取决于材料、板厚、半径和模具,卸料需核查剩余强度,后加工也未必更经济。
明确材料、精度、数量与交付要求,让工艺选择与设计优化服务于零件的实际用途。