先明确这次原型要回答什么
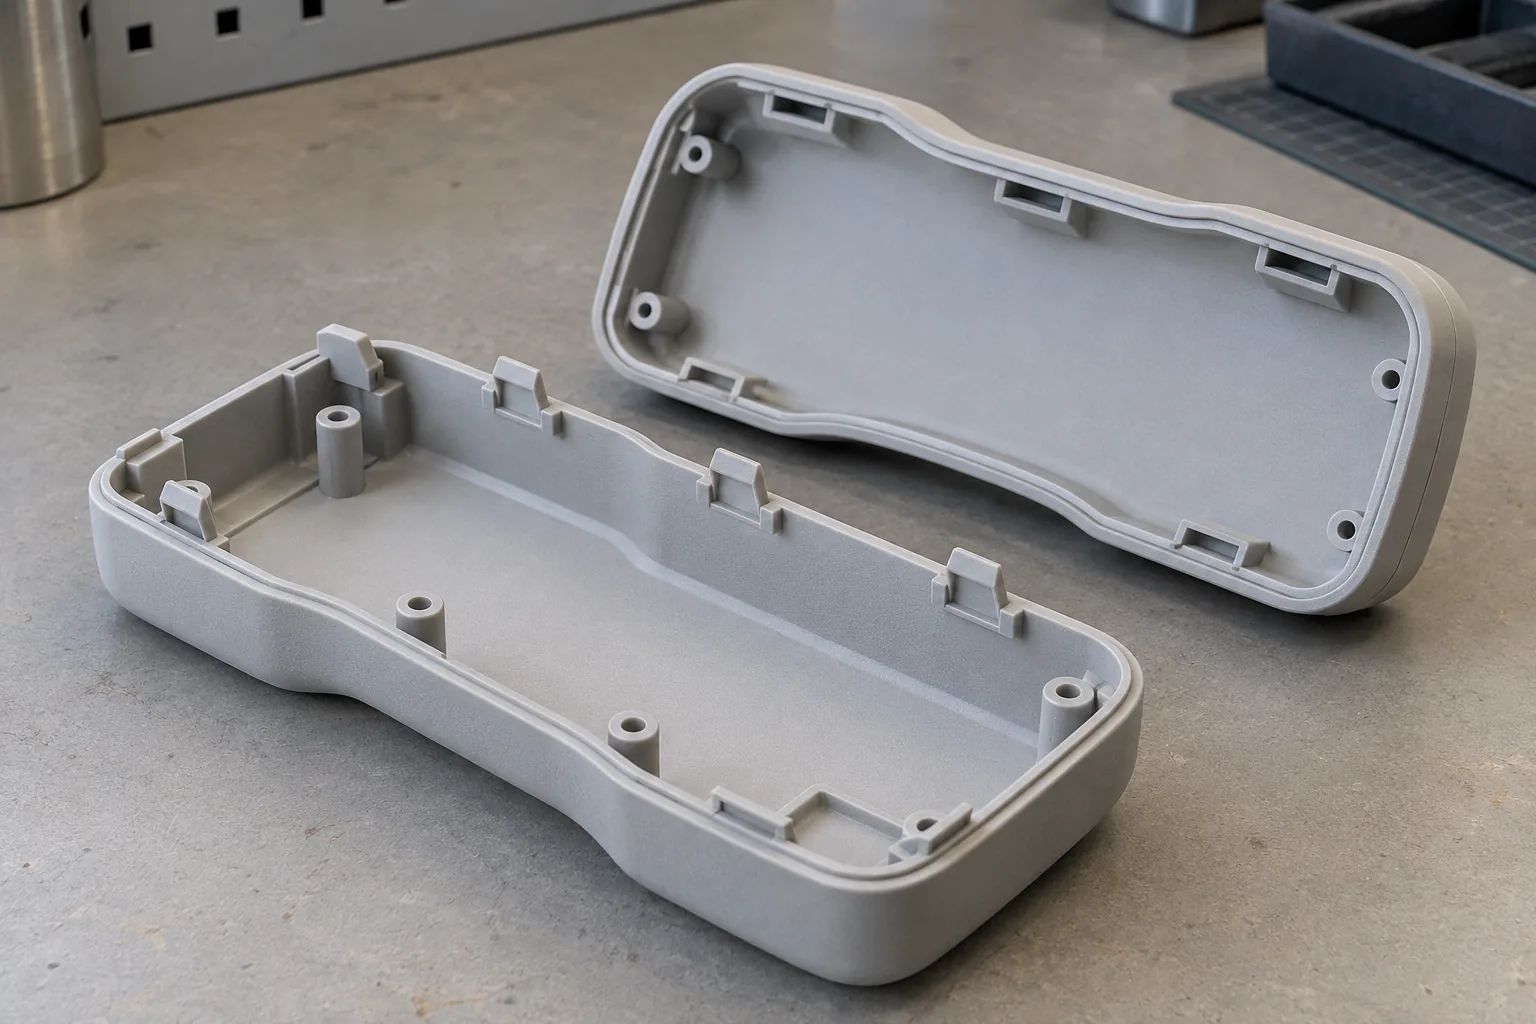
开模前的手持设备外壳卡扣,常需要先判断能否顺利扣合、哪里发生干涉,以及拆装时是否费力。若结构复杂,卡扣藏在壳体内部,清理支撑可能碰伤接触面,可以先评估SLS PA12。若卡扣容易摆放,受力方向能与打印安排协调,又具备可控的本地打印条件,FDM尼龙更便于开展反复修改。
需要比较操作感时,表面摩擦、卡扣实际尺寸和回弹都会参与结果。先明确希望观察的现象,再决定哪些部位必须接近使用状态。仅为看出扣合路径制作的样件,可以帮助排除明显几何干涉;把它用于持续拆装判断,则还需要材料状态和测试条件的记录。
工艺差异怎样影响卡扣的判断
SLS通过激光使尼龙粉末逐层结合,周围粉末承担构建时的支承作用,通常无需另设连接零件的支撑。这为复杂卡扣和内部结构提供了摆放空间,但可达性仍影响清粉。粉末表面形成的颗粒感,也可能增加接触摩擦;扣合偏紧时,要区分几何干涉与表面阻力。
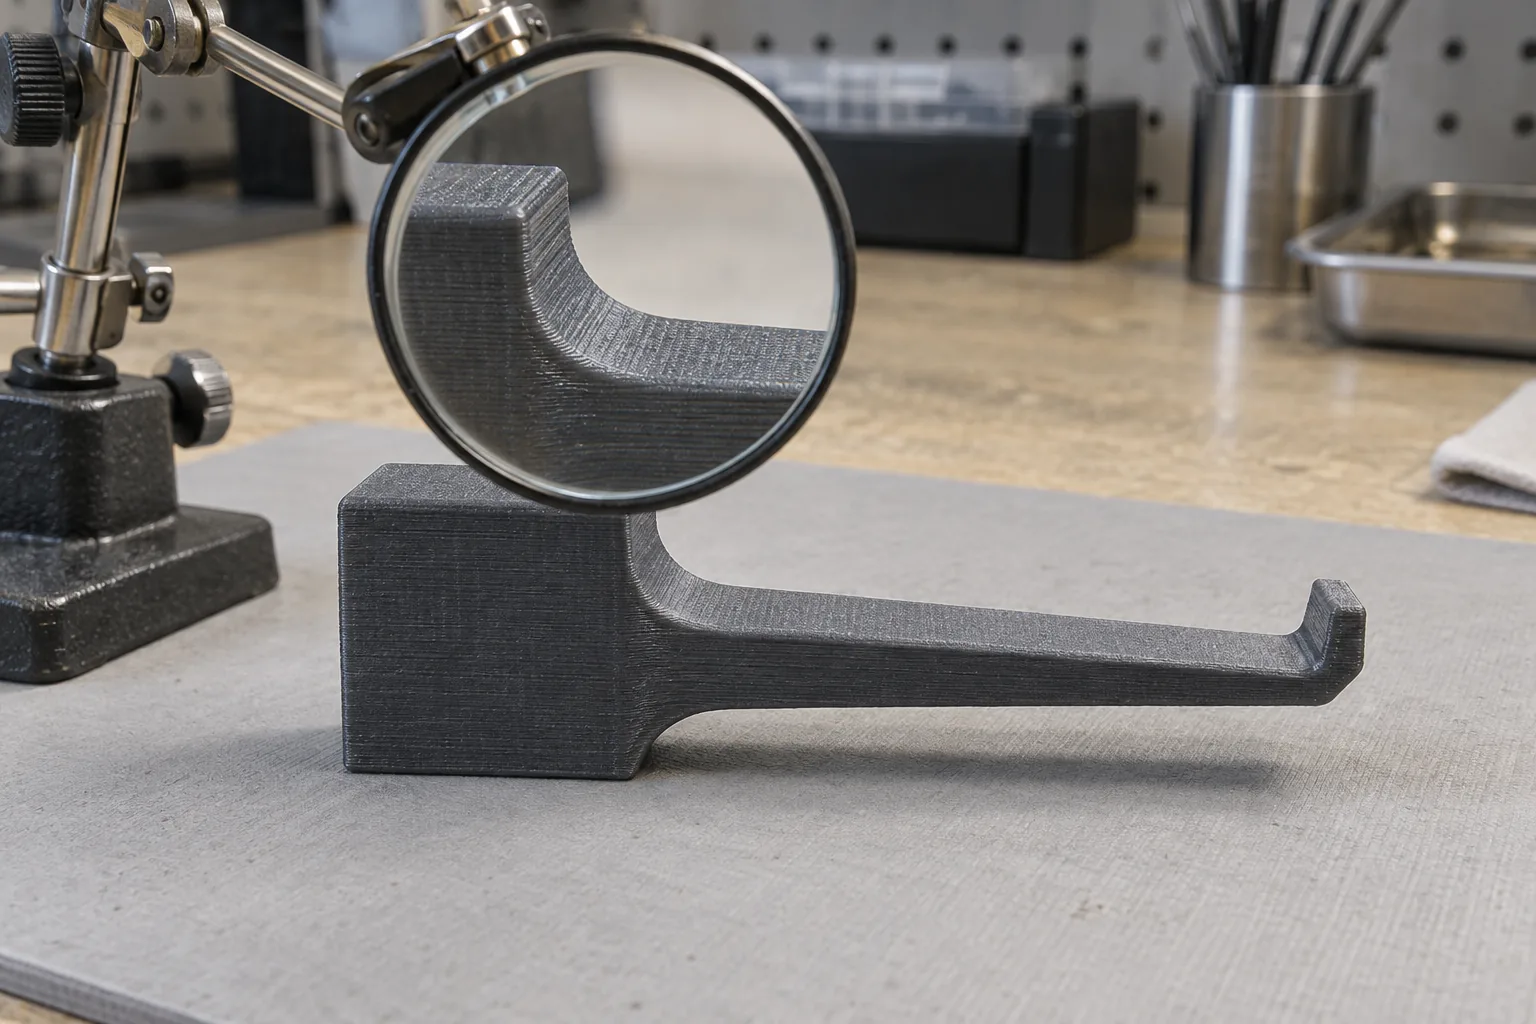
FDM把熔融尼龙沿路径铺放,再叠成零件。卡扣弯曲时,如果拉伸或剥离作用集中在层与层的连接处,结合不足可能使裂纹沿层纹扩展。沿层纹断裂是需要追查的线索,尚不足以单独确定根因;根部几何、缺口和实际打印状态也会影响起裂。
SLS同样存在构建方向和热过程带来的差异,并非在所有方向都更强。FDM尼龙也不是固定材料牌号,供应商提供的具体材料与制造设置会改变表现。比较时应先把材料名称和样件状态讲清楚,避免把工艺名称当成性能保证。
| 比较维度 | SLS PA12的关注点 | FDM尼龙的关注点 | 对选型的影响 |
|---|---|---|---|
| 复杂细节与支撑接触 | 粉末支承有利于复杂外形,狭窄位置仍需考虑清粉 | 摆放和支撑清理可能影响卡扣接触面 | 支撑难以移除时先评估SLS;易摆放的开放结构可试FDM |
| 弯曲方向 | 保留构建方向记录,观察根部与薄壁表现 | 层间连接与铺放路径参与承载 | 受力跨越层间连接时,先验证方向调整是否改善失效 |
| 表面与扣合 | 颗粒表面可能影响摩擦和手感 | 层纹及支撑接触痕迹可能干扰配合 | 按实际后处理状态评估接触面,避免用修磨后的手感掩盖尺寸问题 |
| 薄壁与局部间隙 | 热变形、清粉和后处理可能影响细节 | 铺放能力和方向可能限制小特征还原 | 用实际样件核对关键轮廓,细节失真时不据此否定原设计 |
把方向、间隙和含水状态放进观察
先找出装配时真正弯曲的卡扣臂,以及扣合后承担保持作用的接触位置。把它们与打印方向对应起来,检查裂纹起点、根部转折和层纹位置。若失效紧随某种摆放出现,可以在保留模型及其他制造条件的情况下换方向试验,判断方向是否是主要变量。
扣合困难时,先查看壳体是否翘曲、配合件是否到位,再检查卡扣入口和止挡处的干涉。比较模型间隙与实物配合,保留修整前后的观察记录。只有经过修磨才扣上的样件,证明的是修整后结构可装配,不能据此认定原始打印尺寸已满足要求。
尼龙吸湿可能改变尺寸、刚度和弯曲表现,材料牌号与状态会影响变化程度。将到货、储存和试验前的处理方式记录下来,让对比样件处于可比状态。若样件存放后手感改变,应先核对状态变化,再讨论结构修改;干燥材料的打印要求与使用环境下的样件调节也要分别处理。
用同一装配目标建立验证路径
两条路线应面对相同的用途、配合件、受力方式和验收目标。先排查几何不合,再观察扣合与拆卸,随后按预定使用条件开展循环。载荷、环境和测试次数由真实需求定义,材料资料只能帮助安排试验,不能替代这套卡扣的结果。
记录不必追求复杂,关键是让改样前后能够对照。下面这些观察分别回答位置、受力、保持和失效问题,适合随样件一起保存:
- 入口接触:记录从哪里开始阻滞,判断卡扣是否沿预期路径进入配合位置。
- 弯曲位置:观察卡扣臂还是整个壳体在让位,识别外壳变形是否掩盖局部问题。
- 锁定状态:查看扣合后是否到位、是否留下异常缝隙,区分听到扣合声与真正啮合。
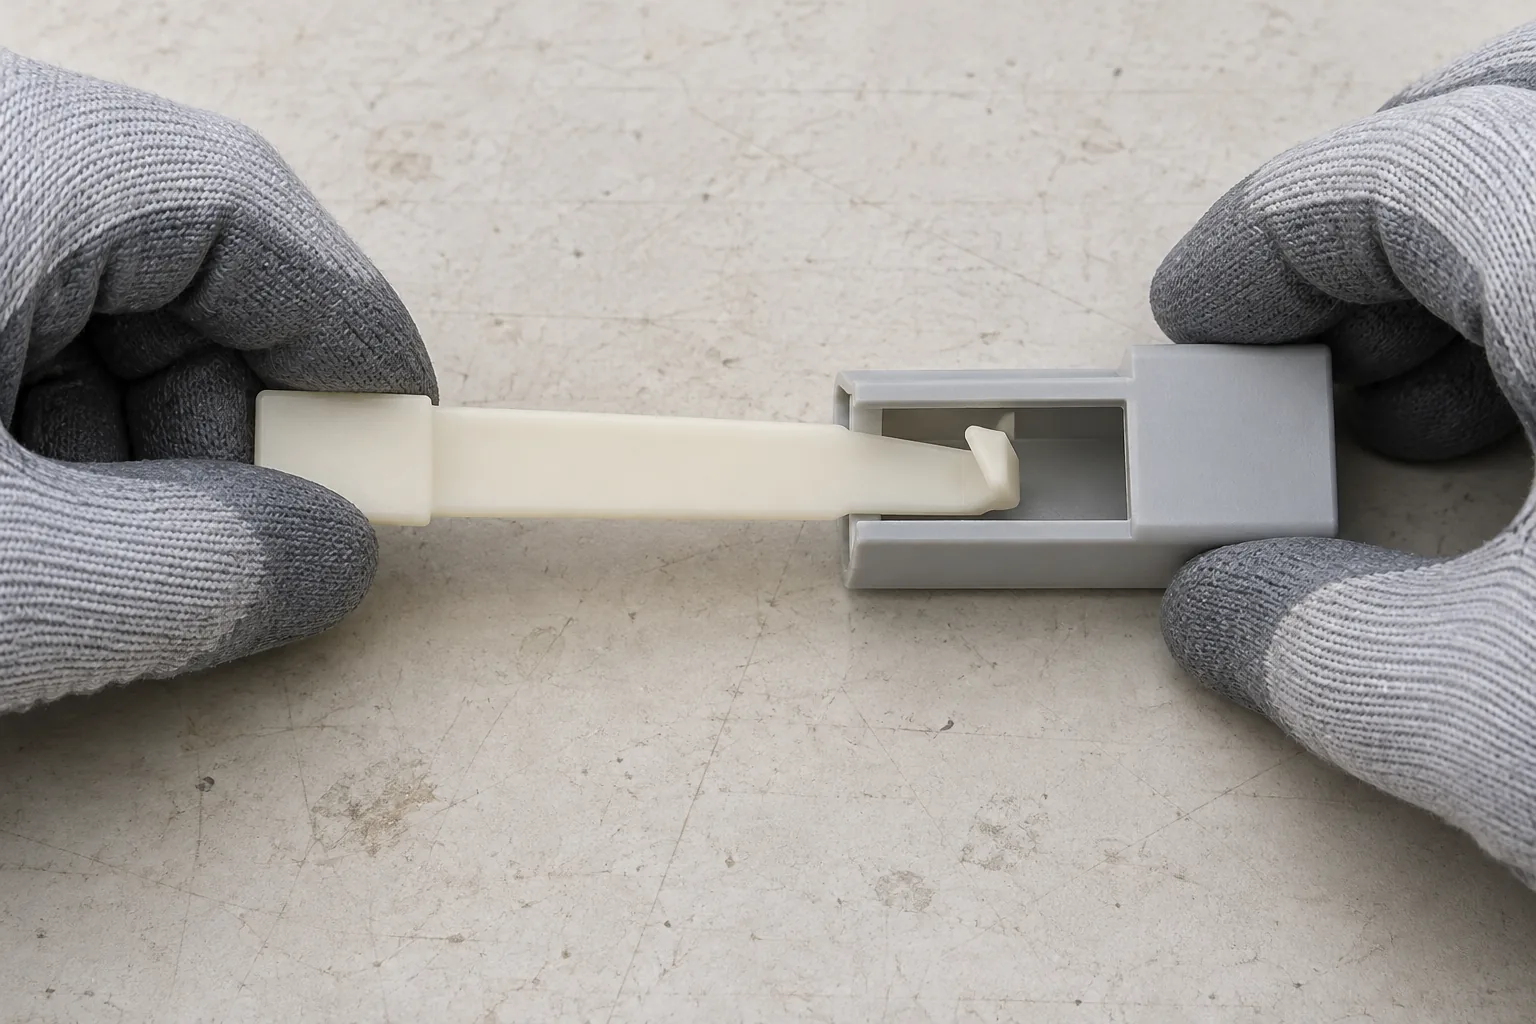
- 拆卸表现:记录操作方向和卡滞位置,判断局部摩擦是否干扰正常释放。
- 回弹变化:比较拆开后的形状与初始状态,留意残余弯曲和保持能力变化。
- 损伤轨迹:保存裂纹起点、扩展方向及表面磨损照片,关联出现时的动作和材料状态。
成本和交期要比较完整交付条件
已有可控FDM设备、结构适合打印且需要频繁调整时,就地改样可能减少等待。SLS的排产、构建安排、清粉与后处理会影响到件时间;面对复杂结构或一起制作配合样件时,也应把避免支撑清理的价值纳入比较。缺少设备、数量和工序信息时,无法给出固定的成本或交期优劣。
报价应对应相同的可用状态:是否包含接触面处理、关键轮廓检查、配合件试装及必要的补样。如果两条路线都通过当前验收目标,再比较验证工作、后处理和设备维护负担。低价样件需要大量修整,可能把费用转移到工程师的时间上。
没有达标时,按失效位置调整间隙、根部形状、构建方向或材料状态,再复测;若关键细节无法稳定还原,或可用方向始终与实际受力冲突,应重新评估另一条路线。改换工艺的理由应落在已观察的限制上,而非材料名称的印象。
转入开模前,补齐打印样件回答不了的问题
打印与注塑形成零件的方式不同,材料状态、局部结构和制造缺陷也不同。原型可以提供装配路径、干涉位置和特定测试条件下的操作表现,但这些证据不能直接推导量产尺寸能力或疲劳寿命。开模前还要结合拟用注塑材料、模具实现方式及制造评估审查卡扣设计。
保留有效的几何结论,同时把依赖打印方向、修磨或特殊材料状态的结论单独列清。进入注塑样件阶段后,按目标环境和实际拆装方式补做功能、保持与寿命相关验证。若表现偏离原型,应从材料及成型差异回查,而不是沿用打印阶段的合格判断。
准备询价或下一轮改样时,带上模型、卡扣受力与装配方向、配合件、关键间隙、使用环境、测试次数、外观要求、数量和拟用量产工艺。附上卡滞、磨损或断裂的观察记录,便于判断先改结构、调整制造条件,还是换路线,并明确这批样件能支持哪一步决策。
常见问题
为什么刚打印时扣合顺畅,放置后却感觉不同?
先查储存环境、包装和处理记录。尼龙的含水状态可能变化,壳体也可能存在后续变形;这些因素需要分别核对。将配合件一同复查,并用状态可比的样件重试,才适合判断是否需要改间隙。
只把卡扣加厚,就能解决断裂吗?
加厚可能增加弯曲时需要的操作力,使根部承担更大作用。先看断口、弯曲行程和可用空间,再判断调整根部过渡、长度或打印方向是否更合适;保持装配目标不变来比较改动效果。
看到沿层纹的裂口,什么证据更能支持方向问题?
在材料状态与制造设置可比的前提下,改变构建方向后裂纹位置或失效表现随之变化,比断口照片更有判断价值。还应核对缺口和接触载荷,排除方向调整同时改变支撑痕迹等混杂因素。
手工扣合通过后,能否直接安排开模?
手工试装主要说明当前样件能够完成相应动作。开模决策还需检查目标使用环境、可接受的操作感、拆装需求,以及注塑工艺下的结构可实现性;未覆盖的要求应先安排验证,避免把几何可装配扩大成产品可靠性结论。